
Warum Feuchte und Fett über das Schicksal einer Krokette entscheiden
Das meiste Trockenfutter für Heimtiere in der Lebensmittel- und Futtermittelindustrie wird durch Kochextrusion hergestellt, die Stärke verkleistert und Verdaulichkeit sowie Schmackhaftigkeit verbessert, allerdings auf Kosten einiger hitzeempfindlicher Vitamine und von Maillard-Verlusten [1]. Die Rezeptur wird bei 23 bis 28 % Feuchte extrudiert, verliert an der Düse durch Entspannungsverdampfung Wasser und wird anschließend getrocknet, denn die Endfeuchte trocken expandierter Produkte muss unter 10 % liegen, um Schimmel- und Bakterienwachstum zu verhindern, mit 12 % als Höchstwert für die Lagerstabilität [2]. Die eigentliche Größe ist die Wasseraktivität, für die Rokey et al. Grenzen von etwa 0,65 für Bakterien und 0,6 für Schimmelpilze angeben [2]; Beuchats Übersichtsarbeit erklärt, warum bei Wasseraktivitäten von 0,61 bis 0,85, wo konkurrierende Bakterien fehlen, der Verderb durch Pilze vorherrscht [3]. Das Risiko ist real: Von drei extrudierten Hundefuttern, die auf demselben Extruder hergestellt wurden, war eines nach acht Monaten kontrollierter Lagerung verschimmelt, was die Autoren auf eine ungenaue Messung seines Feuchtegehalts nach der Produktion zurückführen [4].
Feuchte und Fett sind zudem Kennzeichnungsangaben. In den Vereinigten Staaten enthält das nach den AAFCO-Mustervorschriften geforderte Analysenfeld vier Grundangaben: Mindestgehalt an Rohprotein, Mindestgehalt an Rohfett, Höchstgehalt an Rohfaser und Höchstgehalt an Feuchte [5]. In der Europäischen Union verlangt die Verordnung (EG) Nr. 767/2009 für Alleinfuttermittel für Katzen und Hunde die Angabe von Rohprotein, Rohfaser, Rohfett und Rohasche, und die Feuchte muss angegeben werden, sobald sie 14 % übersteigt [6]. Die Wirtschaftlichkeit zieht in die andere Richtung: Rohstoffe kommen mit 10 bis 13 % Feuchte an, während Fertigfutter mit 8 bis 10 % verkauft wird, sodass Übertrocknung Gewicht ist, das das Werk bezahlt hat und nicht verkauft [2].
Die Referenzmethoden hinter den Zahlen
Die Feuchte in Futtermitteln wird mit dem Trockenschrankverfahren nach ISO 6496 bestimmt, das Mischfutter abdeckt, unter anderem aber Milchprodukte und Mineralfutter ausschließt [7]. Fett wird nach ISO 6492 bestimmt, die Futtermittel in zwei Kategorien einteilt und für die Kategorie, zu der Erzeugnisse tierischen Ursprungs gehören, vor der Lösungsmittelextraktion einen Säureaufschluss verlangt [8]. Bei Extrudaten ist dieser Schritt keine Formalität: Die Extrusion bei niedriger Feuchte und hoher Temperatur bildet Lipid–Stärke- und Lipid–Protein-Komplexe, die eine Soxhlet-Extraktion allein nicht aufbrechen kann, sodass die Fettanalyse extrudierter Produkte einen Säureaufschluss einschließen muss [2]. Eine NIR-Fettkalibrierung ist nur so aussagekräftig wie ihre Referenzwerte; ein Werk muss daher festlegen, auf welche Fettdefinition es kalibriert — Gesamtfett nach Hydrolyse oder extrahierbares Fett —, und diese vor und nach dem Coating konsequent anwenden.
Wo das Fett in die Linie gelangt
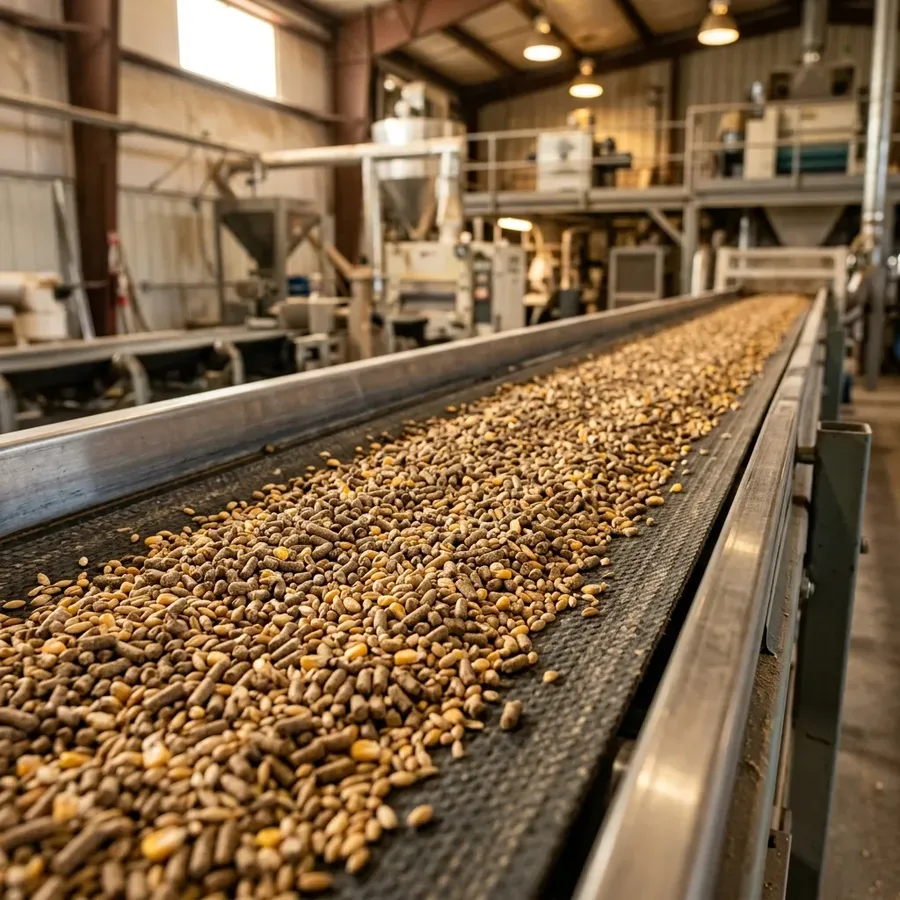
Fett macht in der Regel weniger als 20 % einer vollständigen Rezeptur aus [2]. Ein Teil wird im Vorkonditionierer zugegeben, wo es die Partikel umhüllt und Feuchteaufnahme und Wärmeübertragung behindert, sodass fettreiche Rezepturen eine längere Vorkonditionierung brauchen, um denselben Aufschlussgrad zu erreichen [2]. Der Rest wird nach dem Trocknen aufgebracht: Die meisten trocken expandierten Produkte werden nach Trocknen, Kühlen und Sieben mit flüssigem Fett und Palatants beschichtet, oft auf das noch warme Produkt, um die Aufnahme zu verbessern, und wenn mehr als fünf bis acht Prozent Fett aufgebracht werden, wird das Produkt getrocknet, beschichtet und erst dann gekühlt [2]. Vakuum-Coater ziehen die Flüssigkeit in die Zellstruktur der Krokette und erlauben weit höhere Flüssigkeitszugaben als das Sprühen unter Atmosphärendruck [2]. Im Coating entscheidet sich auch die Haltbarkeit: In einer Lagerstudie mit Kroketten, die zu 10 % mit zehn verschiedenen Fettquellen beschichtet waren, war die Fettquelle der bestimmende Faktor für die oxidative Stabilität, wobei auch die Krokettenmatrix beitrug [9]. Das Fett, das der Coater aufbringt, muss zu einer Krokette passen, deren Dichte und Porosität vorgelagert durch Feuchte und Expansion festgelegt werden; deshalb werden beide am besten gemeinsam geregelt.
Was NIR bei extrudiertem Heimtierfutter leisten kann und was nicht
ISO 12099 ist die Leitlinie für die Anwendung der Nahinfrarotspektrometrie auf Futtermittel, einschließlich der Validierung und Überwachung von Kalibrierungen gegen die Referenzmethoden [10]. Den größten veröffentlichten Datensatz zu Heimtierfutter haben De Marchi et al. vorgelegt, die 649 handelsübliche extrudierte Hundefutter ungemahlen an einem Vis/NIR-Gerät von 570 bis 1.842 nm maßen und Bestimmtheitsmaße der Kreuzvalidierung von 0,77 für Feuchte, 0,97 für Rohprotein, 0,83 für Rohfett, 0,86 für Rohfaser und 0,78 für Asche erhielten, während das Modell für die Peroxidzahl (0,66) nur als für das Screening geeignet eingestuft wurde [11]. Goi et al. zeigten, dass at-line Vis/NIR-Spektroskopie an gemahlenen Kroketten Gesamtstärke und verkleisterte Stärke mit Werten der residualen Vorhersageabweichung über 4 in der externen Validierung vorhersagt, sodass auch der Aufschlussgrad als Prozessindikator zugänglich ist [12].
Daraus folgen zwei Vorbehalte. Die mäßige Feuchtestatistik von De Marchi et al. stammt aus einer Population, die Hunderte von Produkttypen umfasst und durch intakte Kroketten gemessen wurde [11]; eine einzelne Linie, die wenige Rezepturen in einem engen Feuchtefenster fährt, ist ein anderes Kalibrierproblem, und die Leistung muss dort an den eigenen Proben dieser Linie ermittelt werden. Und die geringere Genauigkeit für Feuchte und Asche bei ungemahlenen Proben [11] erinnert daran, dass Krokettengröße, Oberflächenfett und Temperatur das Spektrum prägen: Eine Sonde nach dem Coater sieht einen Fettfilm statt des Krokettenkerns, daher sollte nicht angenommen werden, dass sich eine an getrocknetem, unbeschichtetem Produkt erstellte Kalibrierung unverändert übertragen lässt.
Messstellen und Arbeitspraxis
Rokey et al. erwähnten bereits kontinuierliche Online-Feuchtemessgeräte und bezeichneten die Überwachung der Endproduktfeuchte als wesentlich für die Lagerstabilität [2]. In einer Extrusionslinie lohnen sich folgende Messstellen:
- Trocknerausgang, vor dem Coating. Hier wird die Feuchte gegen die Lagergrenze [2] und den deklarierten Höchstwert [5][6] eingestellt, eine unbeschichtete Krokette liefert das sauberste Spektrum, und Trocknertemperatur, Schütthöhe oder Verweilzeit lassen sich noch korrigieren.
- Nach dem Coater. Gesamtfett und, sofern kalibriert, Feuchte der fertigen Krokette; für Referenzproben sollte die Fettmethode mit Säureaufschluss verwendet werden [8], und das Modell wird getrennt vom Modell am Trocknerausgang validiert.
- Eine Referenzroutine nach ISO 12099. Regelmäßige Proben, analysiert nach ISO 6496 und ISO 6492 [7][8], Bias- und Steigungsprüfungen sowie dokumentierte Nachkalibrierung bei Rezepturänderungen [10].
Der Ansatz von USTECH
Die ProLine17EC und ProLine17ECS von USTECH sind robuste Inline-NIR-Analysatoren in IP65 mit Saphirfenster, geeignet für die Montage über einem Förderband am Trocknerausgang oder am Coater-Austrag, und ProChem übergibt ihre Messwerte für Dashboards, Alarme und Sollwertregelung an die PLC oder das SCADA. Der at-line Analysator MasterLine17EC deckt die Laborseite für fertige Kroketten und Rohmehle ab, und caliX stellt die Werkzeuge für PLS-Modellierung und Validierung bereit. Welche Feuchte- und Fettgenauigkeit eine bestimmte Linie erreicht und an welcher Stelle, wird in einer Machbarkeitsstudie mit Ihren eigenen Proben und Referenzanalysen ermittelt.
Quellen
- [1] Tran, Q.D., Hendriks, W.H., van der Poel, A.F.B. (2008). Effects of extrusion processing on nutrients in dry pet food. Journal of the Science of Food and Agriculture, 88(9), 1487–1493. doi:10.1002/jsfa.3247
- [2] Rokey, G.J., Plattner, B., de Souza, E.M. (2010). Feed extrusion process description. Revista Brasileira de Zootecnia, 39(suppl. spe), 510–518. doi:10.1590/S1516-35982010001300055
- [3] Beuchat, L.R. (1983). Influence of water activity on growth, metabolic activities and survival of yeasts and molds. Journal of Food Protection, 46(2), 135–141. doi:10.4315/0362-028X-46.2.135
- [4] Crosbie, M., Pezzali, J.G., Hancock-Monroe, L., Buff, P.R., Shoveller, A.K. (2024). Extruded canine diets containing primarily peas in contrast to those containing lamb and chicken meal are at higher risk of mold and mycotoxin contamination when treated similarly: An observational study. Food Science & Nutrition, 12(9), 6411–6424. doi:10.1002/fsn3.4277
- [5] Association of American Feed Control Officials (AAFCO). Reading Labels — Understanding Pet Food: Expression of Guarantees. AAFCO, Champaign, IL (accessed October 2026). aafco.org/consumers/understanding-pet-food/reading-labels
- [6] Regulation (EC) No 767/2009 of the European Parliament and of the Council of 13 July 2009 on the placing on the market and use of feed, Annex I point 6 (moisture declaration) and Annex VII (analytical constituents). Official Journal of the European Union, L 229, 1.9.2009, p. 1–28 (as amended). eur-lex.europa.eu/eli/reg/2009/767/oj
- [7] ISO 6496:1999. Animal feeding stuffs — Determination of moisture and other volatile matter content. ISO, Geneva. iso.org/standard/12871.html
- [8] ISO 6492:1999. Animal feeding stuffs — Determination of fat content. ISO, Geneva. iso.org/standard/12865.html
- [9] Rankovic, A., Shoveller, A.K., Saunders-Blades, J., Cutler, S., MacDonald Murray, S., Lown, K. (2026). Lipid source and kibble matrix determine oxidative stability and n-3 fatty acid loss in coated extruded dog food. Journal of Animal Science, 104, skag297. doi:10.1093/jas/skag297
- [10] ISO 12099:2017. Animal feeding stuffs, cereals and milled cereal products — Guidelines for the application of near infrared spectrometry. ISO, Geneva. iso.org/standard/67352.html
- [11] De Marchi, M., Righi, F., Meneghesso, M., Manfrin, D., Ricci, R. (2018). Prediction of chemical composition and peroxide value in unground pet foods by near-infrared spectroscopy. Journal of Animal Physiology and Animal Nutrition, 102(1), 337–342. doi:10.1111/jpn.12663
- [12] Goi, A., Manuelian, C.L., Righi, F., De Marchi, M. (2020). At-line prediction of gelatinized starch and fiber fractions in extruded dry dog food using different near-infrared spectroscopy technologies. Animals, 10(5), 862. doi:10.3390/ani10050862