Du contrôle qualité réactif au contrôle qualité proactif
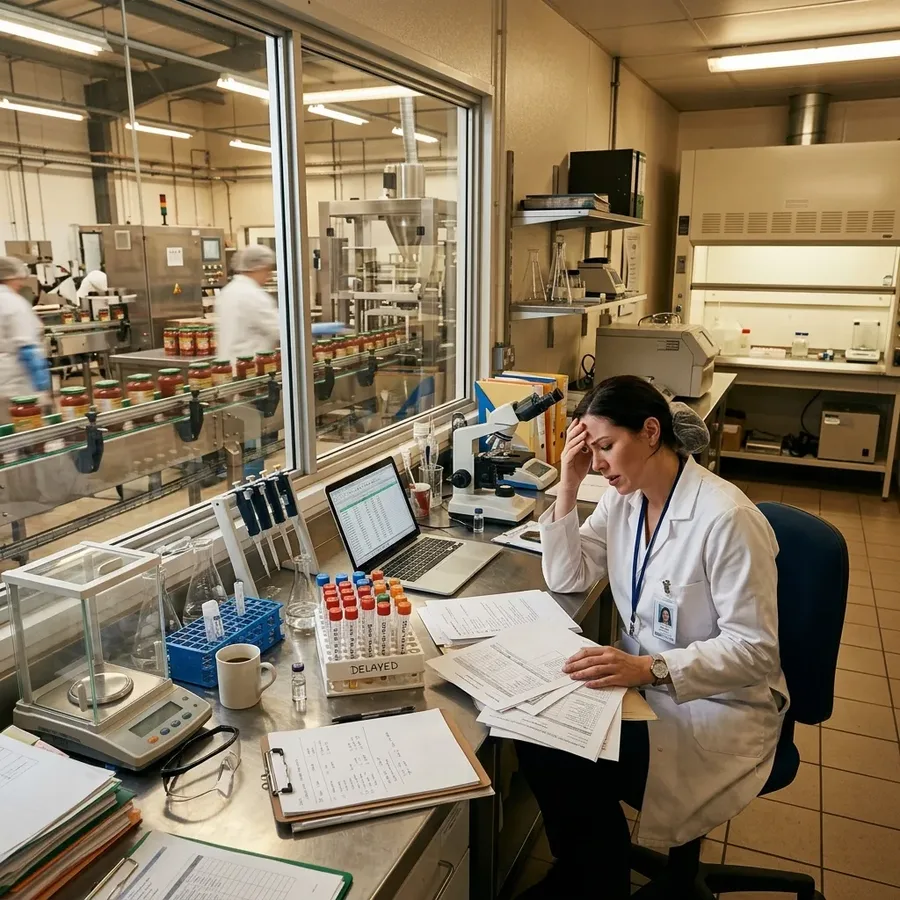
Dans le modèle réactif du contrôle qualité, un échantillon est prélevé sur la ligne, préparé et analysé, et le résultat arrive après le passage de la matière qu'il décrit. Dans les industries chimique et pharmaceutique, ce modèle réactif a été remis en cause officiellement en 2004, lorsque la Food and Drug Administration américaine a publié son guide sur la technologie analytique des procédés (PAT), un cadre dans lequel la qualité est intégrée au procédé par la mesure et la maîtrise en temps utile plutôt que vérifiée après coup par des essais [1]. L'ICH Q8(R2) a adopté le même principe : la qualité ne peut pas être obtenue par des contrôles sur le produit et doit être intégrée dès la conception [2]. La spectroscopie proche infrarouge (NIR) est l'une des technologies de mesure explicitement citées dans ce contexte [3].
Ce que dit le cadre PAT
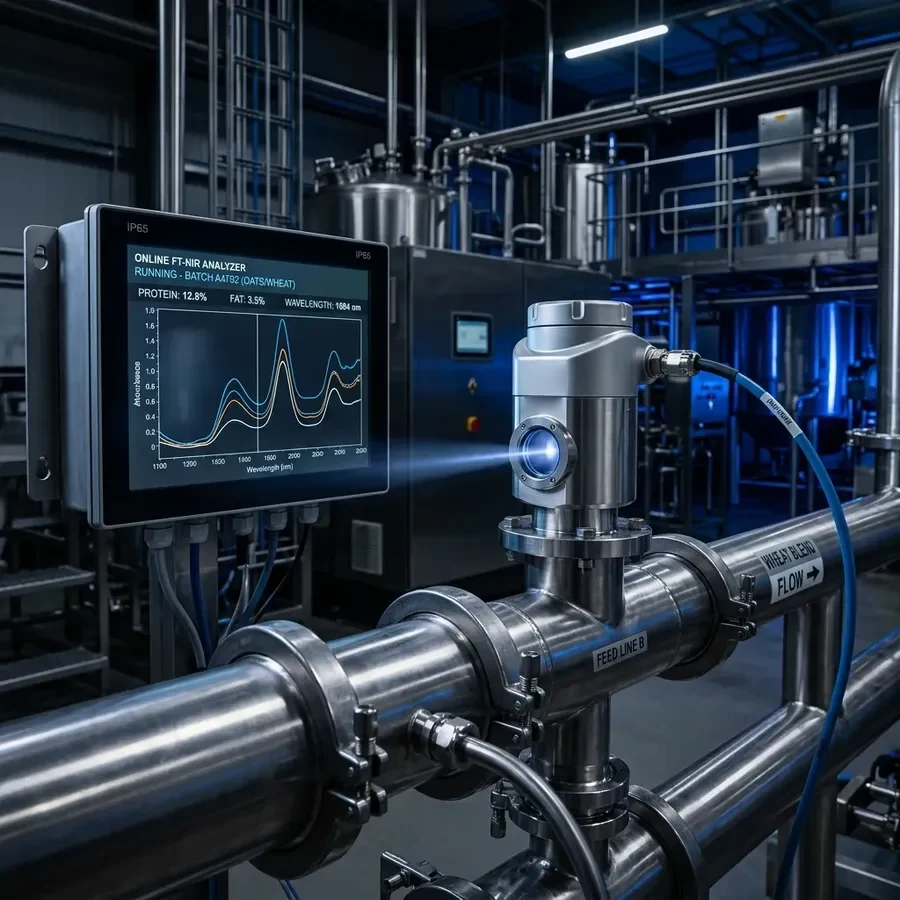
Le guide de la FDA définit la PAT comme un système de conception, d'analyse et de maîtrise de la fabrication au moyen de mesures en temps utile, effectuées pendant la fabrication, des attributs critiques de qualité et de performance des matières premières, des matières en cours de fabrication et des procédés, dans le but de garantir la qualité du produit fini [1]. Il distingue la mesure at-line, où l'échantillon est prélevé et analysé à proximité du flux de procédé ; la mesure on-line, où l'échantillon est dérivé et peut être renvoyé ; et la mesure in-line, où l'échantillon n'est pas du tout retiré du flux de procédé [1]. Il avertit également que transférer une méthode de laboratoire sur la ligne ne relève pas nécessairement de la PAT : l'essentiel est la compréhension du procédé, non l'emplacement de l'instrument [1].
L'ICH Q8(R2) fournit le vocabulaire : un attribut qualité critique (CQA) est une propriété qui doit être maintenue dans une limite, une plage ou une distribution appropriée ; un espace de conception est la combinaison démontrée de variables d'entrée et de paramètres de procédé qui garantit la qualité ; et une stratégie de contrôle est un ensemble planifié de contrôles, issu de la connaissance du produit et du procédé, qui assure la performance du procédé et la qualité du produit [2]. L'ICH Q9(R1) fournit le processus de gestion des risques servant à décider quels attributs et paramètres comptent [4], et l'ICH Q10 exige un système de surveillance dont la stratégie de contrôle facilite une rétroaction et une anticipation en temps utile et vérifie un état de maîtrise [5].
La libération en temps réel
L'ICH Q8(R2) définit la libération en temps réel (RTRT) comme la capacité d'évaluer et de garantir la qualité du produit en cours de fabrication et/ou du produit fini à partir des données du procédé, typiquement une combinaison valide d'attributs de matière mesurés et de contrôles du procédé ; son exemple est l'uniformité des unités de dose obtenue à partir de la variation de masse en cours de fabrication associée à un dosage NIR [2]. La ligne directrice européenne sur la RTRT, en vigueur depuis octobre 2012, indique qu'une telle combinaison peut offrir une plus grande assurance de la qualité du produit que les contrôles sur produit fini, et que la RTRT comprendra en général des contrôles du procédé utilisant des outils PAT tels que la spectroscopie NIR et Raman, habituellement associés à l'analyse multivariée [3]. Elle exige également que, si les résultats de RTRT sont non conformes ou tendent vers la non-conformité, le lot ne puisse pas simplement être libéré sur la base de contrôles sur produit fini à la place ; la défaillance doit faire l'objet d'une investigation [3].
Surveillance multivariée et boucles de contrôle
Kourti explique pourquoi PAT et analyse multivariée vont de pair : les analyseurs en temps réel fournissent des données en temps utile sur les propriétés de qualité et, combinés aux données du procédé telles que températures, débits et pressions, ils deviennent un outil de compréhension du procédé, de surveillance de la qualité et de détection des situations anormales [6]. Le fondement statistique est antérieur à l'initiative PAT : MacGregor et Kourti ont montré en 1995 que les cartes de contrôle multivariées fondées sur la statistique T² de Hotelling traitent de nombreuses variables corrélées, et que les méthodes fondées sur l'analyse en composantes principales (PCA) et la régression des moindres carrés partiels (PLS) utilisent à la fois les données de qualité et de procédé pour la surveillance et le diagnostic des défauts des procédés continus et discontinus [7].
Une boucle proactive se referme lorsque la mesure modifie le procédé. L'ICH Q8(R2) oppose une approche minimale, où les contrôles en cours de fabrication servent à des décisions d'acceptation ou de rejet et à l'analyse off-line, à une approche renforcée dans laquelle les outils PAT sont utilisés avec des régulations par anticipation et par rétroaction et où les opérations du procédé font l'objet d'un suivi de tendances en vue de l'amélioration continue [2]. Une revue à plusieurs auteurs passe en revue les capteurs, les méthodes de surveillance et de contrôle et les applications industrielles [8], et des auteurs de la FDA soutiennent que les progrès de la PAT et de la qualité par la conception ont apporté la maturité nécessaire à la fabrication en continu [9]. La littérature comporte aussi une mise en garde : un consortium industriel rapporte que, lorsqu'un procédé atteint la fabrication commerciale, la technologie de surveillance est souvent simplifiée et les résultats PAT in situ sont corrélés à des mesures simples telles que la température et la pression [10].
Mettre en service un analyseur NIR in-line
L'ouvrage de référence de Bakeev sur la PAT couvre les techniques spectroscopiques, l'échantillonnage, la chimiométrie et les stratégies de mise en œuvre pour les procédés chimiques et pharmaceutiques [11]. Trois points pratiques découlent des documents d'orientation :
- Une mesure représentative. La FDA note que le prélèvement d'échantillons représentatifs présente ses propres difficultés — l'échantillonnage des poudres, par exemple, peut être erroné — si bien que l'emplacement de la sonde et l'interface d'échantillonnage méritent autant d'attention que le spectromètre [1].
- Une validation par rapport au laboratoire. Pour un nouvel analyseur de procédé, une comparaison essai par essai avec la méthode classique sur des échantillons prélevés peut être la seule option de validation disponible [1].
- Évaluation des risques et tendances des données. La FDA recommande une analyse de risques avant l'installation d'un analyseur expérimental, et note que de nouveaux outils de mesure peuvent révéler des tendances de données inhérentes à un procédé acceptable, qui doivent être évaluées scientifiquement [1][4].
La place d'USTECH
USTECH fournit la couche de mesure et de contrôle que décrit le cadre PAT. L'analyseur FT-NIR de procédé ProLine2550 est un spectromètre in-line pour les mélangeurs, réacteurs et canalisations, et les ProLine17EC et ProLine17ECS sont des analyseurs NIR in-line robustes. caliX construit les modèles PLS et PCA qui transforment les spectres en attributs de qualité, et ProChem relie les analyseurs aux systèmes PLC et SCADA avec tableaux de bord, alarmes et régulation des consignes, de sorte qu'une mesure puisse devenir une action de rétroaction au sens de l'ICH Q10 [5]. Les attributs mesurables in-line dans un procédé donné, et la manière dont le résultat entre dans la stratégie de contrôle, sont déterminés lors d'une étude de faisabilité menée avec vos propres échantillons.
Références
- [1] U.S. Food and Drug Administration (2004). Guidance for Industry: PAT — A Framework for Innovative Pharmaceutical Development, Manufacturing, and Quality Assurance. FDA, CDER/CVM/ORA, Rockville, MD, September 2004. fda.gov/media/71012/download
- [2] ICH (2009). ICH Harmonised Tripartite Guideline Q8(R2): Pharmaceutical Development. Step 4 version, August 2009. International Council for Harmonisation, Geneva. database.ich.org/sites/default/files/Q8(R2) Guideline.pdf
- [3] European Medicines Agency (2012). Guideline on Real Time Release Testing (formerly Guideline on Parametric Release). EMA/CHMP/QWP/811210/2009-Rev1, Committee for Medicinal Products for Human Use, 29 March 2012; in effect 1 October 2012. ema.europa.eu (EMA/CHMP/QWP/811210/2009-Rev1)
- [4] ICH (2023). ICH Harmonised Guideline Q9(R1): Quality Risk Management. Final version, adopted 18 January 2023. International Council for Harmonisation, Geneva. database.ich.org (ICH_Q9(R1)_Guideline_Step4_2023_0126.pdf)
- [5] ICH (2008). ICH Harmonised Tripartite Guideline Q10: Pharmaceutical Quality System. Step 4 version, 4 June 2008. International Council for Harmonisation, Geneva. database.ich.org/sites/default/files/Q10 Guideline.pdf
- [6] Kourti, T. (2006). The Process Analytical Technology initiative and multivariate process analysis, monitoring and control. Analytical and Bioanalytical Chemistry, 384(5), 1043–1048. doi:10.1007/s00216-006-0303-y
- [7] MacGregor, J.F., Kourti, T. (1995). Statistical process control of multivariate processes. Control Engineering Practice, 3(3), 403–414. doi:10.1016/0967-0661(95)00014-L
- [8] Simon, L.L., Pataki, H., Marosi, G., Meemken, F., Hungerbühler, K., Baiker, A., et al. (2015). Assessment of recent Process Analytical Technology (PAT) trends: a multiauthor review. Organic Process Research & Development, 19(1), 3–62. doi:10.1021/op500261y
- [9] Lee, S.L., O’Connor, T.F., Yang, X., Cruz, C.N., Chatterjee, S., Madurawe, R.D., Moore, C.M.V., Yu, L.X., Woodcock, J. (2015). Modernizing pharmaceutical manufacturing: from batch to continuous production. Journal of Pharmaceutical Innovation, 10(3), 191–199. doi:10.1007/s12247-015-9215-8
- [10] Chanda, A., Daly, A.M., Foley, D.A., LaPack, M.A., Mukherjee, S., Orr, J.D., Reid, G.L., Thompson, D.R., Ward, H.W. (2015). Industry perspectives on Process Analytical Technology: tools and applications in API development. Organic Process Research & Development, 19(1), 63–83. doi:10.1021/op400358b
- [11] Bakeev, K.A. (ed.) (2010). Process Analytical Technology: Spectroscopic Tools and Implementation Strategies for the Chemical and Pharmaceutical Industries, 2nd ed. Wiley, Chichester. doi:10.1002/9780470689592