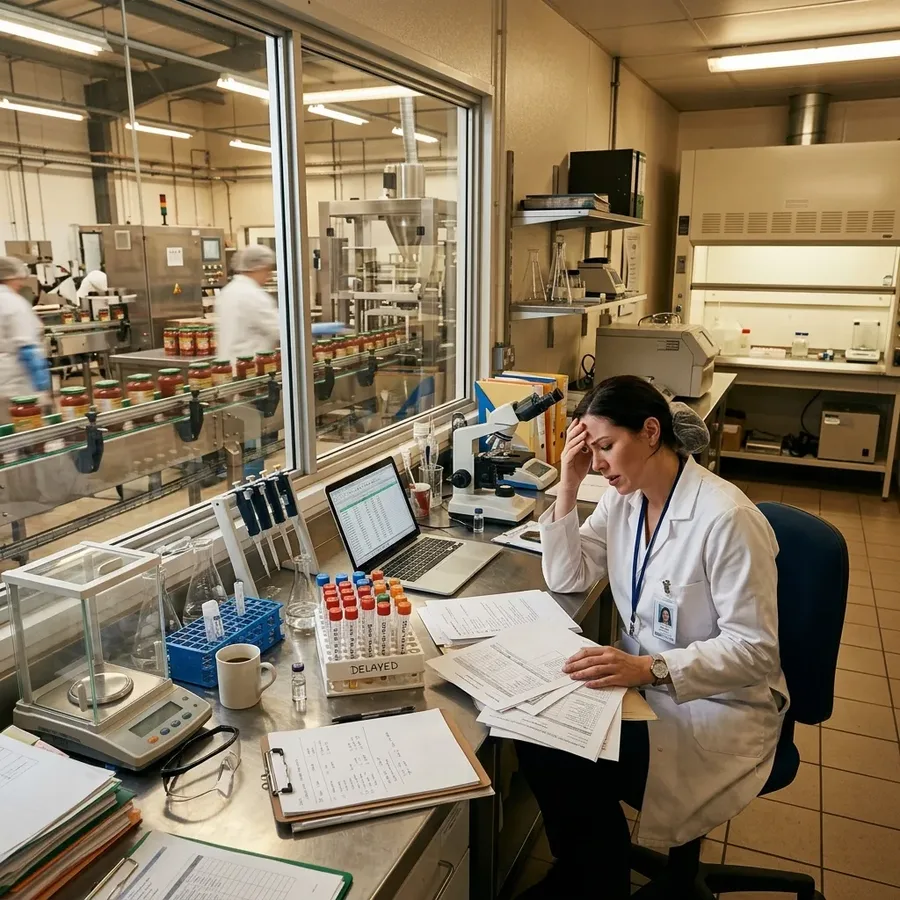
几十年来,制造中的质量控制一直被视为“反应性”过程。在传统的工作流程中,物理样品从生产线提取,运输到实验室,用化学溶剂制备,并进行测试。这个周期通常持续 30 分钟到几个小时。然而,在流程工业中,时间直接转化为质量和成本。当实验室结果最终确定时,大量不合格产品可能已经通过生产线。
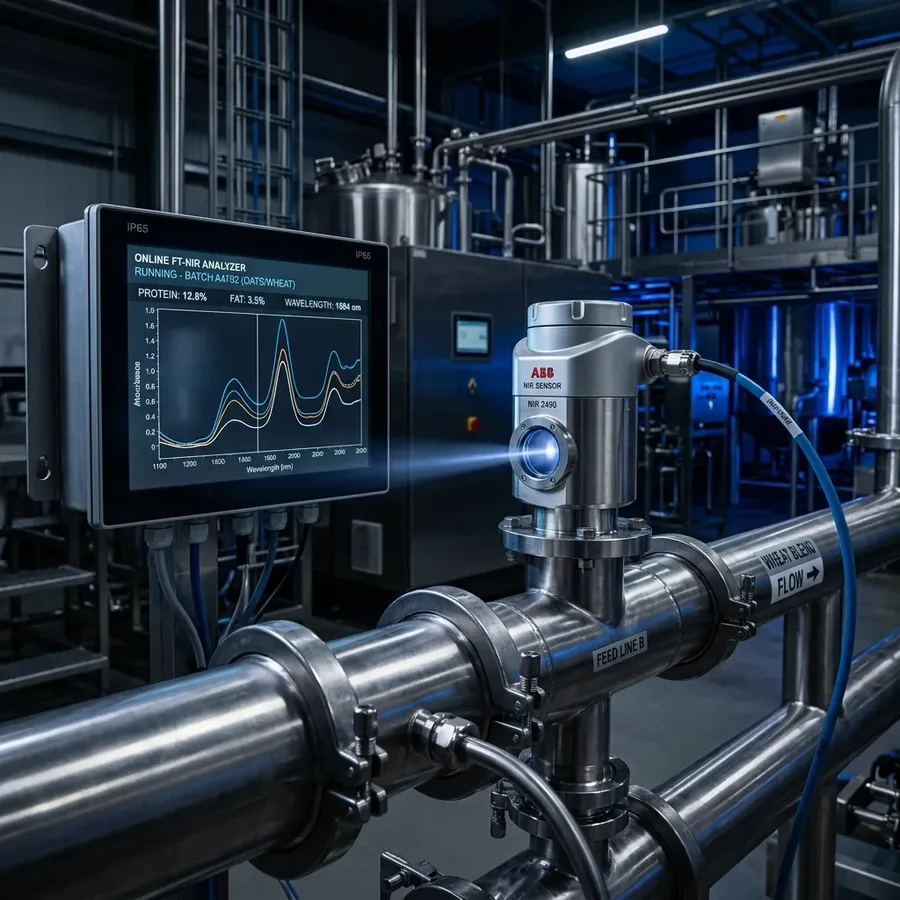
这正是FT-NIR(傅里叶变换近红外)光谱通过将质量控制从实验室直接迁移到生产线的核心,引发了范式转变。类似的设备ProLine2550实现无缝过渡,以生产线速度提供实验室级精度。
“当实验室结果最终确定时,大量不合格产品可能已经通过生产线。在线 FT-NIR 完全消除了这种代价高昂的延误。”
FT-NIR技术的工作原理
近红外 (NIR) 区域位于电磁频谱上可见光和中红外区域之间。 FT-NIR 仪器将特定波长的光引导到流经生产线的目标上。有机化合物中的分子键(例如 C-H、N-H、O-H)吸收一部分光能。反射回来或穿过样品的光的轮廓形成一个光谱,作为产品的化学指纹。
然后,内部干涉仪和傅立叶变换算法将这些复杂的光信号转换为有意义的高分辨率数字数据。与传统色散 NIR 仪器不同,FT-NIR 方法同时捕获整个频谱,从而显着提高信噪比和测量再现性——这是我们在比较NIR 与 FT-NIR 技术.
化学计量学:将数据转化为洞察力
底层软件的数学智能与 FT-NIR 设备的硬件功能一样重要。使用被称为“化学计量学”的多元统计分析技术处理从光谱中得出的大量数据集。利用集成到系统中的预校准模型,设备读取的光反射立即转换为可量化的质量参数,例如蛋白质、脂肪、水分、灰分或白利糖度水平.
类似的工具caliX光谱套房通过自动化的 PLS 回归、异常值检测和模型验证工作流程,使质量团队能够构建和维护这些化学计量模型。同时,ProChem软件管理将这些结果实时传送到工厂自动化系统中。
“化学计量学将原始光谱数据实时转化为可操作的质量参数——蛋白质、脂肪、水分——无需样品制备或化学试剂。”
FT-NIR 在工业过程中的应用
FT-NIR 最大限度地提高过程安全性,特别是在采用连续加工的设施中。以下是三个关键应用领域:
乳制品技术和加工生产线
从原料奶摄入量到标准化阶段,实时监测脂肪和总固体含量奶粉或液体产品线。喷雾干燥机中的逐秒湿度跟踪可防止产品结块并确保一致的粉末质量,如我们的研究中所示奶粉喷雾干燥案例研究.
肉类技术和混合优化
在准备肉末或香肠面糊的搅拌机中,在线 FT-NIR 确保瘦点完全符合所需的配方标准。这不仅保证了遵守法律法规,而且还优化了原材料成本——正如我们的研究所示碎牛肉加工中的实时脂肪分析.
保质期和产品安全
具有正确化学成分的进入包装阶段的产品表现出增强的物理稳定性。例如,通过在线传感器维持食品乳液中游离水的标准化水平(相对于水活度)可以最大限度地减少微生物腐败风险,确保实现最大的目标保质期。这一原则同样适用于食品和饲料制造和化学和制药过程.
投资回报率和未来愿景
通过执行无损测量、消除化学消耗品成本并大幅减少废品数量,在线 FT-NIR 系统通常会在几个月内摊销其投资成本。财务影响是可衡量的:探索我们的投资回报率计算器估算您的特定操作的节省费用。
在 USTECH Innovations,我们将这些先进的传感器数据与我们的建模软件集成,以设计自主生产线,不仅可以测量,还可以动态反应和自我优化。在线光谱、化学计量智能和工业自动化协议的融合代表了制造质量保证的下一个发展。
“在线 FT-NIR 系统通常可以通过减少浪费、消除试剂成本并防止不合格生产在几个月内摊销其投资成本。”