Von reaktiver zu proaktiver Qualitätskontrolle
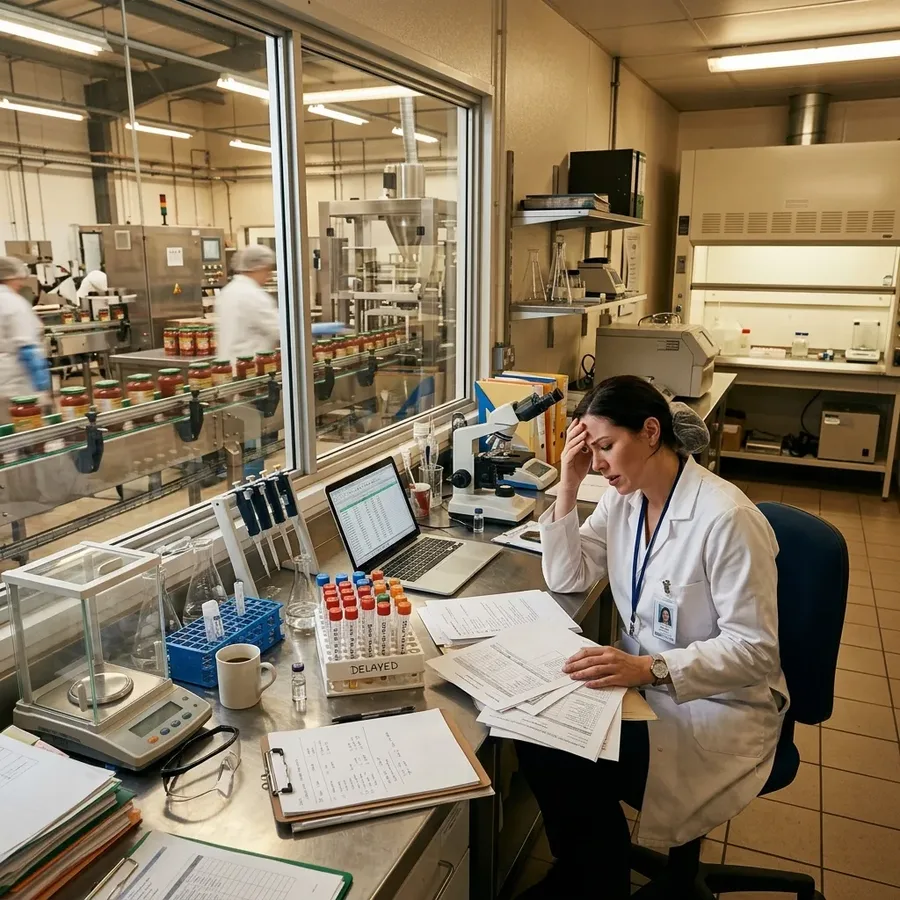
Im reaktiven Modell der Qualitätskontrolle wird eine Probe aus der Linie entnommen, vorbereitet und analysiert, und das Ergebnis liegt vor, nachdem das Material, das es beschreibt, bereits weitergelaufen ist. In der chemischen und pharmazeutischen Industrie wurde dieses reaktive Modell 2004 formell infrage gestellt, als die US-amerikanische Food and Drug Administration ihren Leitfaden zur Prozessanalytischen Technologie (PAT) veröffentlichte, ein Rahmenwerk, in dem Qualität durch zeitnahe Messung und Regelung in den Prozess eingebaut und nicht nachträglich durch Prüfung bestätigt wird [1]. ICH Q8(R2) übernahm dasselbe Prinzip: Qualität lässt sich nicht in Produkte hineinprüfen und sollte durch Design eingebaut sein [2]. Die Nahinfrarotspektroskopie (NIR) ist eine der Messtechnologien, die in diesem Zusammenhang ausdrücklich genannt werden [3].
Was das PAT-Rahmenwerk besagt
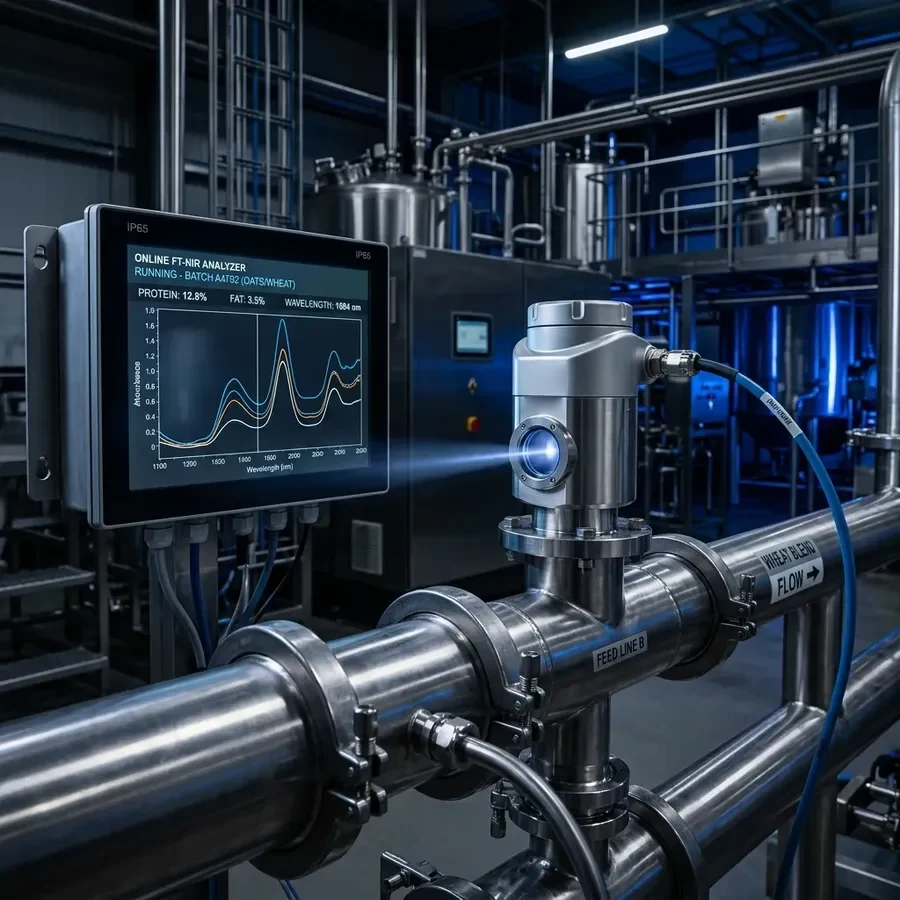
Der FDA-Leitfaden definiert PAT als System zur Auslegung, Analyse und Steuerung der Herstellung durch zeitnahe, während der Verarbeitung durchgeführte Messungen kritischer Qualitäts- und Leistungsattribute von Rohstoffen, Zwischenprodukten und Prozessen mit dem Ziel, die Qualität des Endprodukts sicherzustellen [1]. Er unterscheidet die At-line-Messung, bei der die Probe entnommen und nahe am Prozessstrom analysiert wird, die On-line-Messung, bei der die Probe abgezweigt wird und zurückgeführt werden kann, und die In-line-Messung, bei der die Probe den Prozessstrom gar nicht verlässt [1]. Zudem warnt er, dass die Verlagerung einer Labormethode an die Linie nicht automatisch PAT ist: Entscheidend ist das Prozessverständnis, nicht der Standort des Geräts [1].
ICH Q8(R2) liefert das Vokabular: Ein kritisches Qualitätsattribut (CQA) ist eine Eigenschaft, die innerhalb einer geeigneten Grenze, eines Bereichs oder einer Verteilung gehalten werden sollte; ein Design Space ist die nachgewiesene Kombination von Eingangsvariablen und Prozessparametern, die die Qualität zusichert; und eine Kontrollstrategie ist eine aus Produkt- und Prozessverständnis abgeleitete, geplante Gesamtheit von Kontrollen, die Prozessleistung und Produktqualität sicherstellt [2]. ICH Q9(R1) stellt den Risikomanagementprozess bereit, mit dem entschieden wird, welche Attribute und Parameter von Bedeutung sind [4], und ICH Q10 verlangt ein Überwachungssystem, dessen Kontrollstrategie eine zeitnahe Rückkopplung und Vorwärtssteuerung ermöglicht und einen beherrschten Zustand bestätigt [5].
Echtzeitfreigabeprüfung
ICH Q8(R2) definiert die Echtzeitfreigabeprüfung (Real Time Release Testing, RTRT) als die Fähigkeit, die Qualität von Zwischen- und/oder Endprodukt auf Basis von Prozessdaten zu bewerten und sicherzustellen, typischerweise einer validen Kombination gemessener Materialattribute und Prozesskontrollen; als Beispiel nennt sie die Gleichförmigkeit der Dosiereinheiten aus der Gewichtsvariation im Prozess in Verbindung mit einer NIR-Gehaltsbestimmung [2]. Die seit Oktober 2012 geltende europäische Leitlinie zur RTRT stellt fest, dass eine solche Kombination eine größere Sicherheit für die Produktqualität bieten kann als die Endproduktprüfung und dass RTRT im Allgemeinen Prozesskontrollen mit PAT-Werkzeugen wie NIR- und Raman-Spektroskopie umfasst, meist mit multivariater Analyse [3]. Sie verlangt außerdem, dass eine Charge, deren RTRT-Ergebnisse versagen oder auf ein Versagen zulaufen, nicht einfach stattdessen auf Basis der Endproduktprüfung freigegeben werden darf; das Versagen muss untersucht werden [3].
Multivariate Überwachung und Regelkreise
Kourti erklärt, warum PAT und multivariate Analyse zusammengehören: Echtzeitanalysatoren liefern zeitnahe Daten zu Qualitätseigenschaften, und in Verbindung mit Prozessdaten wie Temperaturen, Durchflüssen und Drücken werden sie zu einem Werkzeug für Prozessverständnis, Qualitätsüberwachung und die Erkennung abnormaler Situationen [6]. Die statistische Grundlage ist älter als die PAT-Initiative: MacGregor und Kourti zeigten 1995, dass multivariate Regelkarten auf Basis der T²-Statistik nach Hotelling viele korrelierte Variablen bewältigen und dass Methoden auf Grundlage der Hauptkomponentenanalyse (PCA) und der partiellen kleinsten Quadrate (PLS) sowohl Qualitäts- als auch Prozessdaten für Überwachung und Fehlerdiagnose kontinuierlicher und diskontinuierlicher Prozesse nutzen [7].
Ein proaktiver Regelkreis schließt sich, wenn die Messung den Prozess verändert. ICH Q8(R2) stellt einen minimalen Ansatz mit Inprozessprüfungen für Gut/Schlecht-Entscheidungen und Off-line-Analytik einem erweiterten Ansatz gegenüber, bei dem PAT-Werkzeuge mit Vorwärts- und Rückkopplungsregelungen eingesetzt und Prozessabläufe zur kontinuierlichen Verbesserung im Trend verfolgt werden [2]. Ein Übersichtsartikel mehrerer Autoren gibt einen Überblick über Sensoren, Überwachungs- und Regelungsmethoden sowie industrielle Anwendungen [8], und Autoren der FDA argumentieren, dass die Fortschritte bei PAT und Quality by Design die für die kontinuierliche Herstellung nötige Reife gebracht haben [9]. Die Literatur enthält auch eine Warnung: Ein Industriekonsortium berichtet, dass die Überwachungstechnik häufig vereinfacht wird, sobald ein Prozess die kommerzielle Herstellung erreicht, und dass In-situ-PAT-Ergebnisse mit einfachen Messgrößen wie Temperatur und Druck korreliert werden [10].
Einen In-line-NIR-Analysator in Betrieb nehmen
Bakeevs Standardwerk zur PAT behandelt die spektroskopischen Techniken, die Probenahme, die Chemometrie und die Implementierungsstrategien für chemische und pharmazeutische Prozesse [11]. Aus den Leitlinien ergeben sich drei praktische Punkte:
- Repräsentative Messung. Die FDA weist darauf hin, dass die Gewinnung repräsentativer Proben eigene Schwierigkeiten birgt — die Probenahme von Pulvern etwa kann fehlerhaft sein —, sodass Sondenposition und Probenschnittstelle ebenso viel Aufmerksamkeit brauchen wie das Spektrometer [1].
- Validierung gegen das Labor. Für einen neuen Prozessanalysator kann ein Vergleich Prüfung gegen Prüfung mit der konventionellen Methode an gesammelten Proben die einzige verfügbare Validierungsmöglichkeit sein [1].
- Risikobewertung und Datentrends. Die FDA empfiehlt eine Risikoanalyse vor der Installation eines experimentellen Analysators und merkt an, dass neue Messwerkzeuge Datentrends offenlegen können, die einem akzeptablen Prozess innewohnen und wissenschaftlich bewertet werden sollten [1][4].
Wo USTECH ansetzt
USTECH liefert die Mess- und Regelungsebene, die das PAT-Rahmenwerk beschreibt. Der Prozess-FT-NIR-Analysator ProLine2550 ist ein Inline-Spektrometer für Mischer, Reaktoren und Rohrleitungen, und ProLine17EC und ProLine17ECS sind robuste Inline-NIR-Analysatoren. caliX erstellt die PLS- und PCA-Modelle, die Spektren in Qualitätsattribute übersetzen, und ProChem verbindet die Analysatoren mit PLC- und SCADA-Systemen mit Dashboards, Alarmen und Sollwertregelung, sodass aus einer Messung eine Rückkopplungsmaßnahme im Sinne von ICH Q10 werden kann [5]. Welche Attribute in einem bestimmten Prozess in-line gemessen werden können und wie das Ergebnis in die Kontrollstrategie eingeht, wird in einer Machbarkeitsstudie mit Ihren eigenen Proben ermittelt.
Quellen
- [1] U.S. Food and Drug Administration (2004). Guidance for Industry: PAT — A Framework for Innovative Pharmaceutical Development, Manufacturing, and Quality Assurance. FDA, CDER/CVM/ORA, Rockville, MD, September 2004. fda.gov/media/71012/download
- [2] ICH (2009). ICH Harmonised Tripartite Guideline Q8(R2): Pharmaceutical Development. Step 4 version, August 2009. International Council for Harmonisation, Geneva. database.ich.org/sites/default/files/Q8(R2) Guideline.pdf
- [3] European Medicines Agency (2012). Guideline on Real Time Release Testing (formerly Guideline on Parametric Release). EMA/CHMP/QWP/811210/2009-Rev1, Committee for Medicinal Products for Human Use, 29 March 2012; in effect 1 October 2012. ema.europa.eu (EMA/CHMP/QWP/811210/2009-Rev1)
- [4] ICH (2023). ICH Harmonised Guideline Q9(R1): Quality Risk Management. Final version, adopted 18 January 2023. International Council for Harmonisation, Geneva. database.ich.org (ICH_Q9(R1)_Guideline_Step4_2023_0126.pdf)
- [5] ICH (2008). ICH Harmonised Tripartite Guideline Q10: Pharmaceutical Quality System. Step 4 version, 4 June 2008. International Council for Harmonisation, Geneva. database.ich.org/sites/default/files/Q10 Guideline.pdf
- [6] Kourti, T. (2006). The Process Analytical Technology initiative and multivariate process analysis, monitoring and control. Analytical and Bioanalytical Chemistry, 384(5), 1043–1048. doi:10.1007/s00216-006-0303-y
- [7] MacGregor, J.F., Kourti, T. (1995). Statistical process control of multivariate processes. Control Engineering Practice, 3(3), 403–414. doi:10.1016/0967-0661(95)00014-L
- [8] Simon, L.L., Pataki, H., Marosi, G., Meemken, F., Hungerbühler, K., Baiker, A., et al. (2015). Assessment of recent Process Analytical Technology (PAT) trends: a multiauthor review. Organic Process Research & Development, 19(1), 3–62. doi:10.1021/op500261y
- [9] Lee, S.L., O’Connor, T.F., Yang, X., Cruz, C.N., Chatterjee, S., Madurawe, R.D., Moore, C.M.V., Yu, L.X., Woodcock, J. (2015). Modernizing pharmaceutical manufacturing: from batch to continuous production. Journal of Pharmaceutical Innovation, 10(3), 191–199. doi:10.1007/s12247-015-9215-8
- [10] Chanda, A., Daly, A.M., Foley, D.A., LaPack, M.A., Mukherjee, S., Orr, J.D., Reid, G.L., Thompson, D.R., Ward, H.W. (2015). Industry perspectives on Process Analytical Technology: tools and applications in API development. Organic Process Research & Development, 19(1), 63–83. doi:10.1021/op400358b
- [11] Bakeev, K.A. (ed.) (2010). Process Analytical Technology: Spectroscopic Tools and Implementation Strategies for the Chemical and Pharmaceutical Industries, 2nd ed. Wiley, Chichester. doi:10.1002/9780470689592